
Осевые поковки считаются там, где вал или ось создают большую нагрузку, кручение и ударные воздействия. От выбора зависит ресурс редуктора, турбины, пресса или другого промышленного узла. Поэтому закупка начинается не с цены, а с анализа условий труда.
Для небольших серий часто точны штампованные поковки с повторяющейся геометрией и стабильными припусками. Крупные изделия обычно производят свободной ковкой. Такой вариант удобен при неизменных размерах, но требует более тщательного контроля структуры металла. Важны марка стали, направление провода, диаметр, длина и допустимые отклонения. Нельзя забывать о термической обработке. Нормализация, закалка и отпуск заметно меняют прочность и вязкость изделия.
Практический опыт показывает: внешне такая деталь не всегда безопасна в работе. На поверхности могут отсутствовать дефекты, а внутри останутся поры или трещины. Поэтому поставщик должен предоставить сертификат материалов, протоколы испытаний и результаты ультразвукового контроля. Для ответственных узлов следует заранее согласовать требования ГОСТ или иной признанной нормативной документации.
Есть и спорный момент. Максимальная прочность не всегда означает лучший выбор. Слишком твердая поковка может хуже обработаться и быстрее сломаться при ударной нагрузке. Иногда заказчик экономит на контроле, а позже оплачивает простое оборудование. Это недальновидно. Надежная закупка обеспечивает не только стоимость, но и срок службы, механообработку, логистику и подтвержденную репутацию производителя.
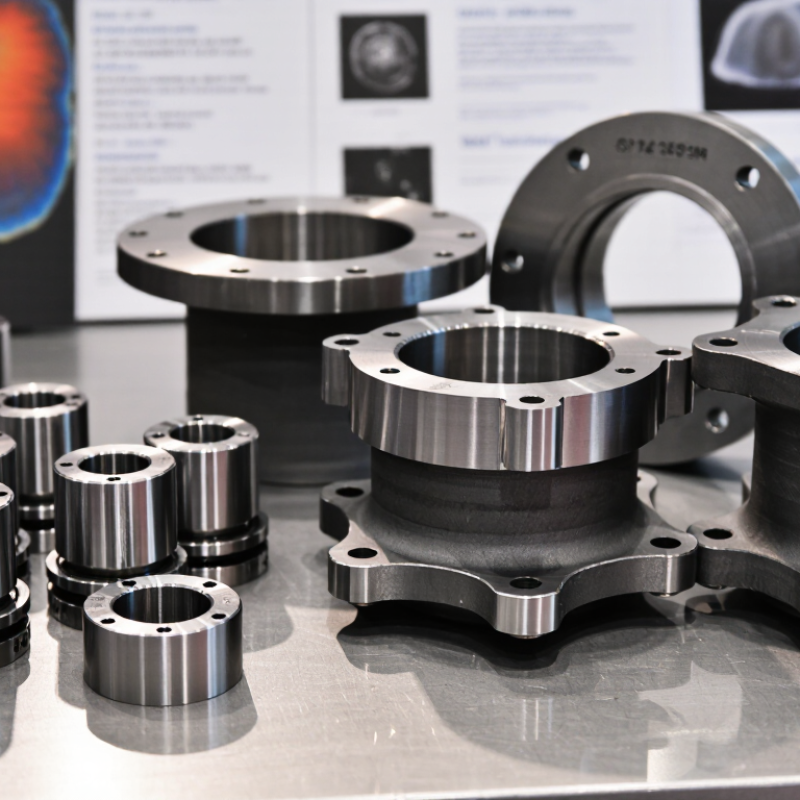
Осевые поковки выбираются не по внешнему виду, а по внешнему виду и схеме работы узла. Вал подходит для передачи крутого момента. Его крайние зоны — шпоночные пазы, переходы диаметров и посадочные места. Приведем пример, где важны вращение, масса и устойчивость к радикальным радиальным нагрузкам. Кольцо выбирают для фланцев, опор и деталей с большим диаметром. Для него особенно важны овальность, густота стенки и качество волокнистой структуры.
По оценке Grand View Research, мировой рынок металлической ковки в 2023 году достиг примерно 78 миллиардов долларов. Отчёт также отмечает устойчивый спрос на энергетику, транспорт и машиностроение. Но общий объем рынка не заменяет расчёт конкретных деталей. Для этого запрашивают протокол ультразвукового контроля и данные термообработки. Для диска проверьте балансировку, биение и размер зерен. Для колец используйте толщину карты глубины и результаты контроля поверхности. Здесь легко ошибиться.
Советы: укажите момент, беспроводную связь, температуру и ресурс детали. Сравнивайте не только цену за килограмм. Уточните марку стали, припуск на обработку, класс допуска и метод испытаний. Практика показывает: дешёвое кольцо с подвижной геометрией часто увеличивает расходы на механообработку. Больше металла — не всегда больше надежности.
| Тип ковки | Типичные области применения | Общая геометрия | Основная схема нагрузки | Типичные марки материалов | Ключевые параметры закупок | Рекомендуемая проверка | Приоритет закупок |
|---|---|---|---|---|---|---|---|
| Кованый вал Твердотельный осевой компонент | Роторы турбин, валы генераторов, приводные валы судовых двигателей, валы редукторов, валы компрессоров и трансмиссионные системы для тяжелых условий эксплуатации. | Цельный круглый или ступенчатый цилиндрический корпус; может включать фланцы, шпоночные пазы, шейки или цельные выступы. | Комбинированное воздействие кручения, изгиба, осевой силы и циклической усталостной нагрузки. | Углеродистая сталь, низколегированная сталь и нержавеющая сталь; к распространенным конструкционным семействам относятся сплавы типа 4140/42CrMo4 и 4340. | Коэффициент ковки, направление потока зерна, прямолинейность, концентричность, размеры цапфы, качество поверхности и условия термообработки. | Химический анализ, испытания на растяжение, испытания на ударную вязкость (при необходимости), ультразвуковой контроль, магнитопорошковый контроль, контроль размеров и проверка твердости. | Высокое качество для вращающегося оборудования |
| Кованый диск Сплошная или почти сплошная круговая ковка | Турбинные диски, компрессорные диски, рабочие колеса, тормозные диски, маховики, герметичные крышки и высокоскоростные вращающиеся узлы. | Плоский или профилированный круглый корпус с центральным отверстием, ступицей, отверстиями для болтов или обработанным ободом. | Высокое центробежное напряжение, радиальное напряжение, термические циклы и низко- или высокоцикловая усталость. | Жаростойкая легированная сталь, нержавеющая сталь, никелевые сплавы и титановые сплавы для отдельных областей применения, связанных с высокими температурами или малым весом. | Радиальные и осевые допуски на размеры, концентричность отверстий, качество ультразвуковой дефектоскопии, контроль сегрегации, равномерность термообработки и требования к балансировке. | Ультразвуковой контроль, испытания на растяжение и ударную вязкость, картирование твердости, анализ структуры зерна или макроструктуры, контроль размеров и динамическая балансировка после механической обработки при необходимости. | Высокий показатель для высокоскоростных роторов |
| Кованое кольцо Бесшовная кованая кольцевая конструкция | Фланцы, подшипниковые обоймы, компоненты сосудов под давлением, шестерни, поворотные кольца, компоненты ветротурбин и крупные промышленные корпуса. | Кольцевая геометрия с центральным отверстием; изготавливается методом прокатки, осадки или закрытой штамповки колец. | Кольцевое напряжение, радиальное сжатие, осевая нагрузка, нагрузка под давлением и усталость в области отверстия или обода. | Углеродистая сталь, низколегированная сталь, нержавеющая сталь, никелевые сплавы и коррозионностойкие марки стали, отобранные с учетом условий эксплуатации. | Внутренний и внешний диаметры, толщина стенки, овальность, округлость, качество отверстия, коэффициент расширения кольца, припуск на механическую обработку и бесшовная конструкция. | Ультразвуковой контроль, магнитопорошковый или капиллярный контроль, контроль размеров, измерение твердости, испытание на растяжение и макротравление (при необходимости). | Среднее или высокое давление для деталей, подверженных давлению |
| Полый кованый вал Облегченный осевой компонент | Роторы крупных турбин, валы судовых силовых установок, валы генераторов, а также области применения, требующие уменьшения массы или наличия внутренних каналов охлаждения. | Полый цилиндрический корпус с равномерным или ступенчатым внутренним отверстием. | Скручивание, изгиб, осевая нагрузка, вибрация и усталость материала вокруг поверхности отверстия. | Низколегированные стали, высокопрочные легированные стали, нержавеющие стали и некоторые сплавы на основе никеля. | Прямолинейность внутреннего отверстия, равномерность толщины стенки, концентричность, состояние внутренней поверхности, степень обжатия при ковке и контроль остаточных напряжений. | Полнообъемный ультразвуковой контроль, контроль размеров, исследование внутренней поверхности, испытание на растяжение, измерение твердости и балансировка после механической обработки. | Высокий показатель для крупных вращающихся узлов. |
| Ковка ступицы Центральный компонент передачи крутящего момента | Муфты, ступицы винтов, зубчатые передачи, ступицы ветротурбин, фланцевые валы и соединения роторов. | Толстый центральный корпус с отверстием, фланцем, шпоночным пазом, шлицем или несколькими болтовыми соединениями. | Передача крутящего момента, локальное напряжение в подшипниках, изгиб, фреттинг и циклическая усталость вблизи переходных процессов. | Среднеуглеродистая сталь, низколегированная сталь, нержавеющая сталь и коррозионностойкие легированные марки стали. | Точность посадки ступицы относительно вала, допуск на отверстие, биение фланца, радиусы скругления, точность шпоночного или шлицевого паза и локальная твердость. | При необходимости проводятся магнитопорошковый контроль, ультразвуковой контроль, измерение твердости, контроль размеров и испытания на растяжение. | Средний уровень сложности, зависит от конкретного приложения. |
| Ковка фланцев Компонент соединения и давления | Трубопроводные системы, сосуды под давлением, клапаны, насосы, теплообменники и конструктивные механические соединения. | Круглая пластина или кольцо с выступающей поверхностью, отверстиями для болтов, ступицей или профилем для сварки. | Предварительное натяжение болтов, внутреннее давление, изгибающий момент, тепловое расширение и нагрузки на уплотнительную поверхность. | Углеродистая сталь, низколегированная сталь, нержавеющая сталь и коррозионностойкие марки стали, отобранные для работы под давлением и при высоких температурах. | Класс давления, наружный диаметр, расположение болтовых отверстий, тип облицовки, толщина стенки, припуск на коррозию и размерные стандарты. | Визуальный и размерный контроль, ультразвуковой или рентгенографический контроль (при необходимости), капиллярный контроль, определение твердости и проверка прослеживаемости материалов. | Стандарт для соединений под давлением |
Примечание по закупке: Выбирайте тип ковки в соответствии с направлением нагрузки, скоростью вращения, рабочей температурой, давлением, усталостной прочностью, требуемым припуском на механическую обработку, уровнем контроля и применимыми техническими стандартами. Окончательные требования к материалам и испытаниям должны быть подтверждены чертежом детали и условиями эксплуатации.